BiogásGuía
Codigestión: cómo planificar la mezcla de sustratos sin sobrecargar el digestor
La codigestión combina sustratos de propiedades diferentes. Mostramos cómo construir la mezcla: balance de materia seca, C/N, tampón, riesgo de inhibición, logística e introducción gradual de los cambios.
Otras versiones de idioma: polski, English, Deutsch, français, italiano, Nederlands.
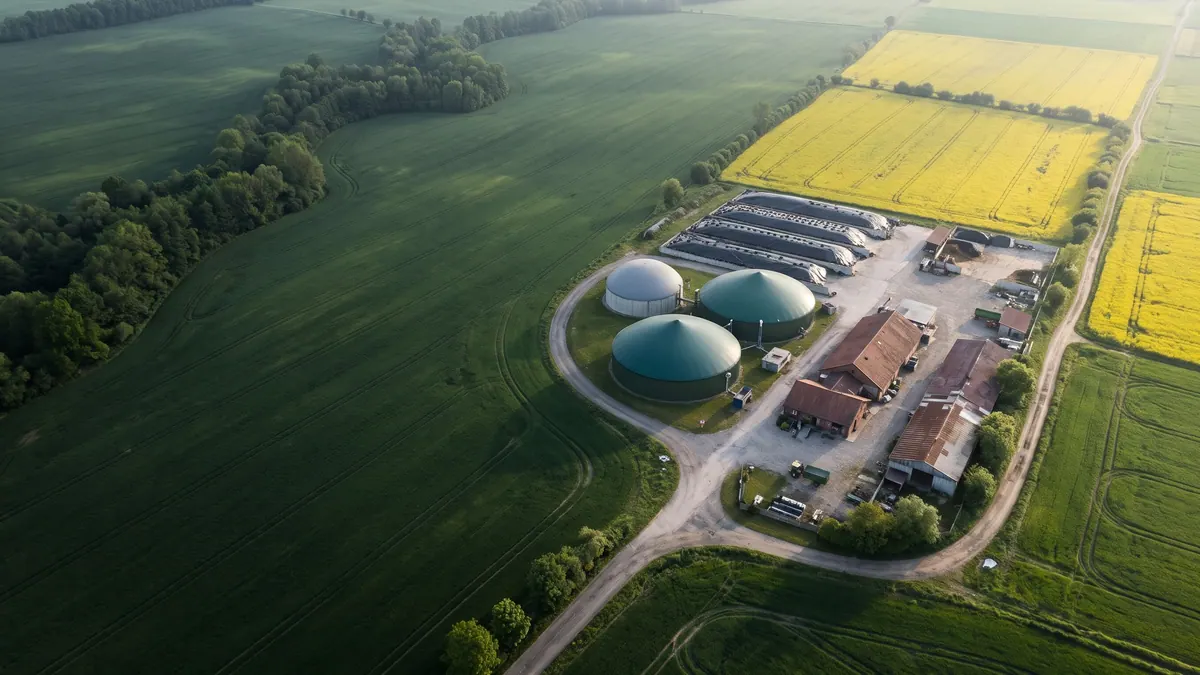
La codigestión es la digestión simultánea de varios sustratos, normalmente purín o estiércol con la adición de materiales de mayor rendimiento de metano, como ensilados, residuos de producción o biorresiduos. La mezcla se planifica de manera que combine un sustrato base, que aporta tampón y agua, con otros más energéticos, manteniendo una relación C/N de aproximadamente 20–30, una OLR segura y un bajo riesgo de inhibición. Son fundamentales los análisis fiables de los sustratos, el balance de masas para todo el año y la introducción gradual de los cambios.
Paso 1: conozca los sustratos
Para cada componente, reúna datos del laboratorio, no del catálogo:
| Parámetro | Por qué |
|---|---|
| Materia seca (MS) y sólidos volátiles (SV) | base del balance de OLR y de energía |
| Nitrógeno total y amoniacal | riesgo de amoníaco, C/N |
| Grasa, proteína, fibra | influencia en el rendimiento, la espuma, la hidrólisis |
| Azufre | riesgo de H₂S |
| Potencial de metano (BMP) | rendimiento, comparaciones |
| Impurezas (arena, piedras, cuerpos extraños, antibióticos, desinfectantes) | protección de los equipos y del proceso |
| pH y estabilidad | los ensilados de mala calidad introducen ácidos |
Paso 2: establezca el papel de los sustratos
- Base: purín bovino o porcino: tampón, agua, microelementos, baja energía.
- Portadores de energía: ensilados de maíz y de hierba, ensilado de planta entera (GPS), pulpa de remolacha, residuos de la industria alimentaria.
- Sustratos “difíciles”: gallinaza (alto contenido de nitrógeno), grasas (gran rendimiento, riesgo de formación de espuma), suero de leche (acidificación rápida), paja (hidrólisis lenta).
Regla: los sustratos fácilmente degradables se introducen en una proporción limitada y de forma uniforme, porque el riesgo de acidificación aumenta con la velocidad de la hidrólisis.
Paso 3: balance y ejemplo
Supuestos: digestor de 3000 m³, OLR objetivo de aprox. 3,3 kg SV/(m³·d), es decir, aprox. 9900 kg SV/d. Mezcla:
| Sustrato | t/d | MS | SV en MS | kg SV/d | Proporción de SV |
|---|---|---|---|---|---|
| Ensilado de maíz | 22 | 0,33 | 0,95 | 6897 | 70 % |
| Purín bovino | 40 | 0,08 | 0,80 | 2560 | 26 % |
| Vinaza u otro residuo | 3 | 0,10 | 0,85 | 255 | 3 % |
| Total | 65 | ≈ 9712 |
OLR ≈ 3,2 kg SV/(m³·d); el TRH con 65 m³/d es de aprox. 46 días. El purín aporta el 61 % de la masa fresca, lo que ayuda a la dilución y a la alcalinidad. A continuación, compruebe la relación C/N (hoja de cálculo del balance), el TAN y el NH₃ libre, el contenido de grasa y el azufre.
Paso 4: valores límite seguros
Establezca para su propia instalación:
- la proporción máxima de sustratos fácilmente degradables en los SV,
- la OLR máxima para la mezcla,
- el TAN y el NH₃ libre máximos,
- la proporción mínima de purín (tampón),
- el ritmo máximo de cambio de la mezcla (p. ej., no más de unos pocos puntos porcentuales de SV por semana).
Los valores se derivan del historial de funcionamiento: la mejor fuente son las notas de cambios anteriores y los resultados de los análisis.
Paso 5: introducción de los cambios
- Cambie un solo factor a la vez.
- Comience con una proporción baja del nuevo sustrato (unos pocos por ciento de SV).
- Observe los AGV, FOS/TAC, el pH, la composición del gas y la espuma durante 2–3 semanas.
- Aumente la proporción por etapas, si los parámetros son estables.
- Anote las reacciones del proceso: será la base de conocimiento.
Logística
Una mezcla sobre el papel requiere cobertura con suministros: contratos con los proveedores de sustratos, espacio de almacenamiento (silos, depósitos), medición de la masa, calidad. El plan anual debe tener en cuenta:
- las fluctuaciones de las cosechas (sequía, exceso de precipitaciones): reserva de ensilado para uno o dos meses,
- la estacionalidad de los residuos de la transformación,
- el tiempo de desplazamiento y el coste del transporte,
- la posibilidad de sustituir un sustrato por otro análogo.
Ensayo antes de decidir
Antes de firmar un contrato para un nuevo sustrato, realice un ensayo BMP o un ensayo en continuo a escala de laboratorio con la mezcla prevista. El resultado no sustituirá a la prueba a escala técnica, pero indicará el riesgo de inhibición y el rendimiento orientativo. Recuerde que el BMP no tiene en cuenta las limitaciones del transporte de masa ni del TRH en un digestor real.
Errores más frecuentes
- planificar la mezcla a partir de tablas, sin análisis,
- aumentar bruscamente la proporción de grasa o de gallinaza,
- ignorar el azufre y el amoníaco,
- ausencia de un plan de emergencia para el caso de que falte uno de los sustratos,
- no tener en cuenta el digestato: la codigestión con residuos puede cambiar el estatus y los requisitos legales del digestato.
Una mezcla bien planificada no solo es óptima desde el punto de vista energético, sino también resistente: si falla un componente, la instalación puede sustituirlo sin alterar el proceso.
Escenarios de emergencia en el plan de mezcla
Un buen plan incluye variantes: qué hacer cuando falte el ensilado (sustitución por hierba, GPS, pulpa de remolacha), cuando aumente la proporción de gallinaza (dilución, corrección de la C/N), cuando un proveedor de residuos entregue un lote de peor calidad (cuarentena, ensayo con una dosis pequeña). Anote los umbrales de decisión y las personas responsables. Conviene mantener una reserva de sustrato estable y listo para usar que permita reducir rápidamente la proporción de componentes de riesgo sin disminuir la carga energética.
Evaluación de la rentabilidad de los componentes
Compare los sustratos no por el precio por tonelada, sino por el coste por m³ de metano: el precio de la tonelada entregada dividido entre el rendimiento de CH₄ por tonelada. Un residuo gratuito de bajo rendimiento y alto riesgo puede resultar más caro que un ensilado. En el cálculo añada los costes de transporte, de almacenamiento, de un posible tratamiento y la influencia en el digestato.
Fuentes
Preguntas y respuestas
¿Por qué no digerir únicamente ensilado de maíz?
Un monosustrato tiene baja alcalinidad y una composición pobre en microelementos, por lo que el proceso es vulnerable a la acidificación y a las carencias. La adición de purín aporta capacidad tampón, agua y parte de los oligoelementos.
Artículos relacionados