Emissioni e climaGuida
LDAR nell’impianto di biogas: programma di rilevamento e riparazione delle perdite passo dopo passo
LDAR (Leak Detection and Repair) è un programma ciclico di rilevamento e riparazione delle perdite. Mostriamo come introdurlo in un impianto di biogas: inventario, strumenti, soglie di riparazione, documentazione e costi.
Altre versioni linguistiche: polski, English, Deutsch, español, français, Nederlands.

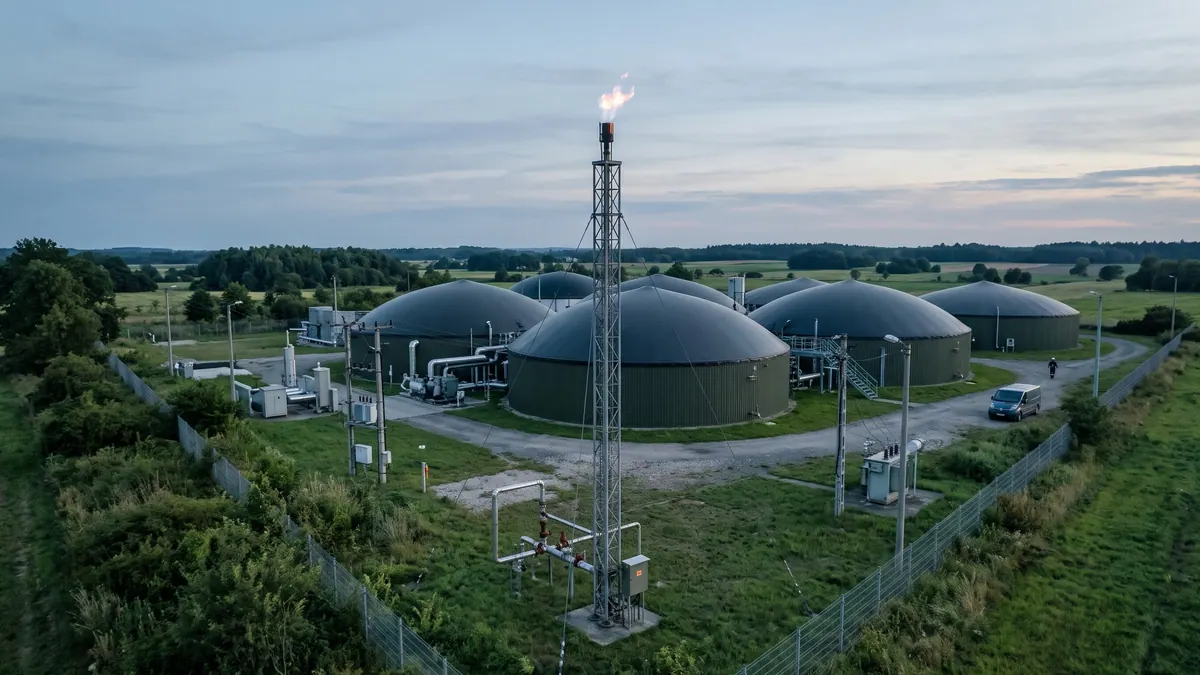
L’LDAR (Leak Detection and Repair) è un programma di rilevamento e riparazione ciclici delle perdite dell’impianto, mutuato dall’industria petrolifera, del gas e petrolchimica, che negli impianti di biogas aiuta a ridurre le perdite di metano. Il programma si compone di quattro fasi: inventario delle potenziali fonti di perdita, controllo con strumenti adeguati, riparazione delle perdite rilevate entro un termine stabilito e documentazione. Poiché negli impianti di norma pochi punti sono responsabili della maggior parte delle perdite, già semplici controlli trimestrali possono ridurre sensibilmente le emissioni.
Fase 1: inventario
Predisponga un elenco e uno schema dei punti da cui il biogas o il metano può fuoriuscire:
- valvole di sicurezza e di sovrapressione/depressione di digestori, serbatoi e gasometri,
- coperture a membrana dei serbatoi di biogas e di digestato (giunzioni, fissaggi, danni meccanici),
- flange, raccordi filettati, valvole, scaricatori, pozzetti della condensa,
- compressori, soffianti, turbocompressori,
- sistema di desolforazione, upgrading, stazione di immissione,
- torcia (ev. spegnimento della fiamma),
- sfiati dei fumi del CHP e dell’ossidatore,
- serbatoi aperti e loro coperture.
A ogni punto assegni un numero, un’ubicazione e una categoria di rischio (ad es. alta per le valvole di sicurezza e le membrane).
Fase 2: strumenti
| Strumento | Applicazione | Note |
|---|---|---|
| Telecamera ottica per l’imaging dei gas (OGI) | rilevamento rapido delle perdite su grandi superfici | richiede formazione, limitazioni meteorologiche |
| Rilevatore portatile (analizzatore FID, a semiconduttore, laser) | misura della concentrazione alla fonte | versioni in esecuzione Ex |
| Soluzione schiumogena | conferma della perdita sui raccordi | semplice, economica |
| Sensori fissi | monitoraggio continuo in container e locali | allarme e intercettazione |
| Misure a distanza (drone, analizzatore di pennacchio) | controllo complessivo dell’impianto | impiegate come campagna di supporto |
Il valore essenziale delle telecamere OGI sta nel fatto che consentono di vedere il pennacchio di gas e di individuare a distanza i punti di perdita; la telecamera non misura la concentrazione, quindi l’entità della perdita si conferma con un rilevatore.
Fase 3: frequenza e soglie
La frequenza dei controlli si stabilisce in base al rischio: ad es. mensile per le valvole di sicurezza e le coperture a membrana, trimestrale per gli altri elementi, una volta l’anno una campagna completa. La soglia oltre la quale una perdita richiede riparazione si definisce nel programma: può essere ogni fuoriuscita confermata o una concentrazione superiore a un livello stabilito presso il rilevatore. Il termine di riparazione per le perdite grandi dovrebbe essere breve (giorni), per quelle piccole – un calendario concordato (ad es. fino alla fermata successiva).
Fase 4: riparazione e verifica
Dopo la riparazione (serraggio, sostituzione della guarnizione, sostituzione della valvola, riparazione della membrana) si esegue una nuova prova. I risultati sono annotati in un registro: data, punto, metodo, risultato, persona, azione, data di chiusura. Se la perdita si ripete, si analizzano le cause (materiale della guarnizione, vibrazioni, corrosione).
Sicurezza
I lavori intorno agli impianti di biogas si svolgono in zone a rischio di esplosione (ATEX). Utilizzi dispositivi in esecuzione Ex, applichi i permessi di lavoro e le procedure di protezione dall’acido solfidrico. Prima delle riparazioni rispetti le regole di intercettazione e bonifica e, in caso di dubbi, sospenda i lavori.
Esempio di effetto e costo
Ipotesi: impianto di biogas con produzione di 2,2 milioni di m³ di CH₄ all’anno; perdite iniziali del 3% (66.000 m³), di cui il 60% proviene da tre perdite. Il programma LDAR costa 35.000 PLN all’anno (telecamera in affitto, formazione, tempo di lavoro – ipotesi) ed elimina tali perdite, quindi le perdite scendono a circa l’1,2% (26.400 m³). I 39.600 m³ recuperati corrispondono a circa 396 MWh, cioè con un prezzo di 200 PLN/MWh a circa 79.000 PLN all’anno, più circa 28 t di CH₄ di emissioni evitate (circa 790 t di CO₂e con GWP₁₀₀ = 28). I valori sono illustrativi, ma mostrano che il programma di norma si ripaga rapidamente.
Documentazione e utilizzo dei dati
Il registro LDAR è utile nella certificazione (dimostrazione della cura per le emissioni di metano), nei colloqui con l’assicuratore e la banca e nell’analisi dei costi di assistenza. Conviene analizzare quali tipi di componenti si guastano più spesso e ordinare i ricambi adeguati.
Le fonti più frequenti da controllare per prime
In pratica le perdite maggiori si rilevano presso le valvole di sicurezza che non si chiudono a tenuta dopo l’apertura, nelle giunzioni delle membrane di copertura, nelle valvole della condensa e nei dintorni delle flange dei compressori. Anche i serbatoi del digestato senza copertura richiedono una valutazione a parte. La prima campagna di controllo di solito rivela alcuni punti di questo tipo, la cui riparazione dà un effetto immediato, e ciò è la migliore motivazione per mantenere il programma.
Conclusioni
Un LDAR ben organizzato è economico, facile da introdurre ed efficace. Sono fondamentali la regolarità, i termini brevi di riparazione e la tenuta del registro.
Fonti
Articoli correlati