BioLNG et bioCNGGuide
Exigences pour le gaz destiné à la liquéfaction : CO₂, eau, H₂S, mercure et azote en amont du micro-liquéfacteur
Une unité de liquéfaction exige un gaz bien plus pur que le réseau : CO₂ de l’ordre de quelques dizaines de ppm, eau sous 1 ppm, traces de H₂S et de mercure. Nous décrivons les limites, leurs raisons et les méthodes de purification finale.
Autres versions linguistiques : polski, English, Deutsch, español, italiano, Nederlands.
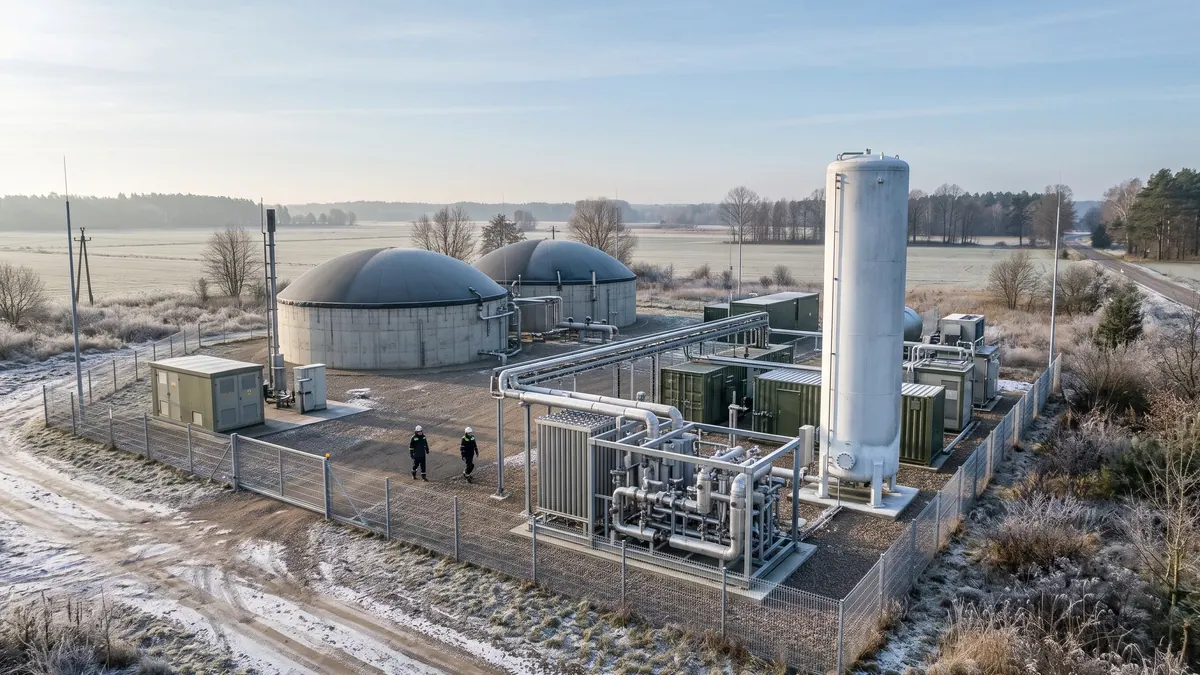
Le gaz dirigé vers un micro-liquéfacteur doit être nettement plus pur que le biométhane injecté dans le réseau, car à une température d’environ −162 °C les impuretés inoffensives dans le réseau gèlent et obstruent les échangeurs. Les ordres de grandeur typiques exigés par les fournisseurs sont les suivants : CO₂ sous quelques dizaines de ppm (souvent 50 ppmv), eau sous 1 ppmv, H₂S de l’ordre de quelques ppm, mercure pratiquement absent et hydrocarbures lourds limités. Les limites détaillées découlent de la conception de l’unité de liquéfaction et doivent être confirmées dans la spécification du fournisseur.
Pourquoi ces limites
Dans l’unité de liquéfaction, le gaz traverse des échangeurs à canaux étroits. Lorsque la composition du gaz dépasse la solubilité des impuretés à basse température, les impuretés passent à l’état solide et se déposent sur les parois, ce qui réduit le rendement, augmente la perte de charge et impose des arrêts. Le mercure détruit les échangeurs en aluminium en formant des amalgames et de la corrosion. L’oxygène dans le méthane liquide est lui aussi indésirable pour des raisons de sécurité.
| Impureté | Limite d’entrée typique (ordre de grandeur) | Danger |
|---|---|---|
| CO₂ | sous environ 50 ppmv | gel (glace sèche) |
| Eau | sous environ 1 ppmv | glace, hydrates, obstruction |
| H₂S | quelques ppmv | corrosion, exigences de qualité du GNL |
| Mercure | à l’état de traces (µg/m³) | corrosion de l’aluminium |
| Benzène et hydrocarbures lourds | jusqu’à environ quelques ppmv | gel |
| Siloxanes, COV | très faible | encrassement, dépôts |
| Oxygène | faible | sécurité |
| Azote | limité (selon l’application) | composition et paramètres du GNL |
Les valeurs ont un caractère indicatif : chaque fabricant donne ses propres spécifications, et la qualité du GNL pour les véhicules est définie par des normes supplémentaires.
Comment satisfaire aux exigences
- Épuration à faible teneur en CO₂. Pour la plupart des technologies de séparation, la teneur en CO₂ du biométhane après une séparation à un seul étage va de quelques dizaines à quelques milliers de ppm, de sorte qu’un étage supplémentaire d’élimination du CO₂ est nécessaire.
- Adsorption sur tamis moléculaires (TSA). Des lits de zéolithe en cycle à variation de température éliminent le CO₂ et l’eau jusqu’à un niveau inférieur à la limite. La régénération exige du gaz chaud.
- Charbon actif pour éliminer le H₂S, les COV, les siloxanes et le mercure (souvent avec imprégnation).
- Séparation cryogénique du CO₂ dans un système intégré à l’unité de liquéfaction.
- Surveillance – analyseurs de concentrations à l’état de traces de CO₂ et d’eau à l’entrée de l’unité de liquéfaction, avec alarme.
Azote
L’azote présent dans le gaz d’entrée n’est généralement pas éliminé dans les micro-liquéfacteurs ; il reste dans le produit ou passe dans le gaz d’évaporation. Comme il influe sur les paramètres du GNL, sa teneur est limitée à la source : c’est pourquoi la désulfuration biologique avec dosage d’air peut être déconseillée dans le cas du bioLNG (voir l’article sur le prétraitement).
Exemple : contrôle du CO₂
Hypothèses : le gaz après épuration par membranes contient 2,0 % de CO₂ (20 000 ppm). Pour l’unité de liquéfaction, ≤ 50 ppm sont exigés. Le tamis moléculaire doit donc réduire la concentration d’un facteur 400. Pour un débit de 400 m³/h, le CO₂ à retenir est de 400 × 0,02 = 8 m³/h ≈ 15,8 kg/h (1,98 kg/m³). Avec une capacité de sorbant de, par exemple, 5 % de la masse (hypothèse), on consomme environ 380 kg de CO₂ par jour → environ 7,6 t de sorbant à régénérer par cycle ; la pratique exige le fonctionnement alterné de plusieurs lits. Cela montre que la première solution consiste à améliorer l’épuration (par exemple amines ou cryogénie) plutôt que de recourir à de grands lits TSA.
Bonnes pratiques
- Convenez de la spécification d’entrée de l’unité de liquéfaction avec le fournisseur d’épuration, afin que les deux systèmes soient choisis conjointement.
- Installez une double mesure de l’humidité et du CO₂ en amont de l’unité de liquéfaction.
- Planifiez la régénération et le remplacement des lits dans le calendrier de maintenance.
- Prévoyez un tampon de gaz, afin que de brèves perturbations de qualité n’imposent pas l’arrêt.
- Tenez un registre des mesures de qualité, car il facilite le diagnostic des problèmes.
Où vérifier les spécifications
Les spécifications d’entrée font partie de la documentation technique de l’offre de l’unité de liquéfaction, et la qualité du GNL comme carburant pour véhicules – des normes et des exigences des clients. Avant de choisir un fournisseur, demandez le tableau des limites pour tous les composants, avec la méthode de mesure et la variabilité admissible dans le temps (dépassements de courte durée, valeurs moyennes). Les réponses à ces questions permettent d’évaluer si le système de purification finale sera trop modeste ou trop développé au regard des besoins réels.
Conséquences pour le projet de toute l’unité de production de biométhane
Les exigences de l’unité de liquéfaction influent sur le choix de la technologie d’épuration, sur le système de compression et sur le mode de désulfuration. Si le bioLNG est envisagé, il est souvent avantageux de concevoir dès le départ une chaîne cryogénique dans laquelle la séparation du CO₂ et la liquéfaction sont intégrées, plutôt que de raccorder l’unité de liquéfaction à une installation de réseau déjà terminée. Une telle intégration raccourcit le trajet du gaz, réduit le nombre d’équipements et limite les pertes de méthane, mais rend le projet dépendant du fournisseur d’un seul système. C’est pourquoi il vaut la peine de réaliser le calcul pour les deux variantes, en tenant compte du coût des modifications si la décision de liquéfier n’est prise qu’après la mise en service de l’installation.
Synthèse
Pour une unité de liquéfaction, ce sont les ppm qui comptent, pas les pour cent. Veillez à ce que le système de purification finale soit conçu avec une marge et que son coût soit intégré au calcul du bioLNG.
Sources
Articles associés