Digestat et fertilisantsFiche explicative
Strippage de l’ammoniac du digestat : fonctionnement, coût et produits obtenus
Le strippage récupère l’azote ammoniacal du digestat sous forme de sulfate d’ammonium. Principe de fonctionnement, conditions du procédé, exemple de bilan, consommation d’acide et d’énergie, et limites.
Autres versions linguistiques : Polski, English, Deutsch, Español, Italiano, Nederlands.
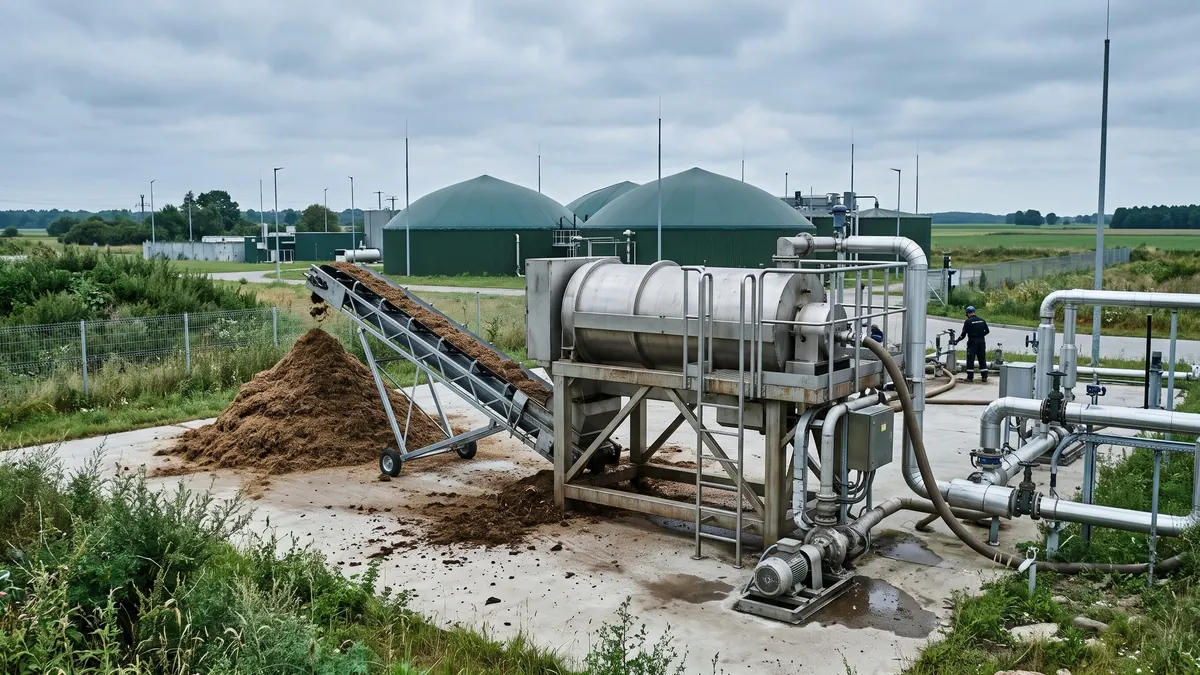
Le strippage de l’ammoniac est un procédé dans lequel l’azote ammoniacal est transféré d’un liquide (généralement la fraction liquide du digestat après séparation) vers un flux gazeux, puis fixé dans un acide sous forme de sel — le plus souvent du sulfate d’ammonium. La condition d’un entraînement efficace est de déplacer l’équilibre NH₄⁺ ⇄ NH₃ vers l’ammoniac libre en augmentant le pH et la température ; la récupération représente typiquement de quelques dizaines de pour cent à plus de 90 % de l’azote ammoniacal. Le produit, une solution de sulfate d’ammonium, est un engrais azoté concentré dont le volume est nettement inférieur à celui du digestat.
Principe de fonctionnement
- Préparation du liquide : la fraction liquide issue de la séparation (afin de limiter les matières en suspension et le colmatage du garnissage) est réchauffée, souvent avec la chaleur fatale de la cogénération (CHP).
- Élévation du pH : l’ajout d’une base (soude ou chaux) ou le dégazage du CO₂ amène le pH à des valeurs de l’ordre de 9–10 et plus ; plus le pH et la température sont élevés, plus la part de NH₃ est grande.
- Entraînement : dans une colonne à garnissage, le liquide s’écoule vers le bas tandis que l’air ou la vapeur circule à contre-courant et emporte le NH₃.
- Absorption : le flux gazeux contenant l’ammoniac arrive dans un laveur à l’acide sulfurique ; il se forme du sulfate d’ammonium (NH₄)₂SO₄, généralement sous forme de solution d’une concentration de l’ordre de quelques dizaines de pour cent en masse.
- Circuit du gaz : l’air après le laveur peut retourner à l’entraînement.
- Liquide après traitement : sa teneur en azote ammoniacal est réduite et il peut être utilisé comme diluant dans le digesteur ou épandu au champ.
En raison de l’équilibre, le NH₃ libre ne représente une fraction significative du TAN qu’à pH élevé — nous avons donné la formule dans l’article sur l’inhibition ammoniacale. À 70 °C, le pKa vaut env. 8,0, de sorte que même à pH 9 la forme libre domine.
Exemple de bilan
Hypothèses : 10 000 m³ de liquide par an, TAN = 3,0 g N/l (30 t de N par an), récupération de 80 % (24 t de N). Le sulfate d’ammonium contient env. 21,2 % de N (28 / 132), donc la masse de sel = 24 / 0,212 ≈ 113 t (sous forme solide) ; en solution à 35 %, cela fait env. 320 t de solution par an. Consommation d’acide sulfurique : 1 mol de H₂SO₄ fixe 2 moles de NH₃, soit 24 000 kg de N / 14 = 1 714 kmol de N → 857 kmol de H₂SO₄ ≈ 84 t d’acide à 100 % (env. 86 t avec un acide à 98 %). Il faut en outre une base pour élever le pH ainsi que de l’énergie thermique pour réchauffer le liquide. La consommation exacte dépend de l’alcalinité du liquide (alcalinité élevée = consommation de base plus importante).
Variantes technologiques
| Variante | Description | Remarques |
|---|---|---|
| Strippage à l’air en colonnes | liquide réchauffé, pH élevé | le plus utilisé, sensible aux matières en suspension |
| Strippage à la vapeur | la vapeur d’eau entraîne le NH₃ | consommation d’énergie plus élevée, récupérations plus élevées |
| Strippage sous vide | pression réduite et température plus basse | moindre consommation de chaleur, équipement plus coûteux |
| Membranes perméables aux gaz | le NH₃ diffuse à travers la membrane vers l’acide | modularité, sensibilité à l’encrassement |
| Récupération par struvite (MAP) | précipitation avec du Mg et des phosphates | récupération de N et P, autre technologie |
Avantages
- réduction de la teneur en azote du liquide, respect plus facile des exigences applicables aux champs,
- produit fertilisant de composition constante et de faible volume, facile à transporter,
- réduction de l’inhibition ammoniacale lorsque le liquide traité retourne au digesteur,
- possibilité de vendre l’azote.
Limites et coûts
- coûts des produits chimiques (acide, base), de l’énergie et de la maintenance,
- nécessité d’une séparation préalable et de l’élimination des matières en suspension,
- dépôt de tartre (carbonates) dans les colonnes,
- valorisation de la solution de sulfate d’ammonium — statut juridique et qualité du produit (teneur en métaux), la vente comme engrais exige de satisfaire aux exigences applicables aux produits fertilisants ; il faut les vérifier pour le cas concret,
- risque d’émission d’ammoniac et nécessité de mesures de santé et sécurité lors du travail avec l’acide et la base.
Quand c’est pertinent
- Le digestat a une forte concentration de TAN (plusieurs g de N/l) et le coût de valorisation de l’azote augmente.
- Une inhibition ammoniacale oblige à limiter les doses.
- De la chaleur fatale bon marché est disponible.
- Il existe un débouché pour l’engrais azoté.
Liste de contrôle de la décision
- Mesurez le TAN, le pH, l’alcalinité et les matières en suspension du liquide.
- Calculez le bilan de N et la consommation de réactifs pour la récupération retenue.
- Vérifiez les exigences juridiques applicables au produit et à l’installation (émissions, stockage des produits chimiques).
- Comparez avec l’alternative : dilution, changement du mélange, transport du digestat vers les preneurs.
- Demandez au fournisseur des références sur un digestat issu d’un mélange similaire.
Le strippage est un outil utile dans les installations en excès d’azote, mais rarement le premier choix : il vaut mieux d’abord optimiser le mélange et la logistique.
Exploitation et problèmes courants
En pratique, les principales difficultés sont le dépôt de tartre carbonaté sur le garnissage de la colonne (nécessitant un rinçage périodique à l’acide), le colmatage du système par les matières en suspension en cas de séparation insuffisante, la corrosion et les fluctuations de concentration du produit. Il est bon de mesurer en continu le pH, la température, le débit de liquide et d’air ainsi que la concentration de TAN à l’entrée et à la sortie ; une baisse de la récupération est le premier signe d’encrassement du garnissage. La solution de sulfate d’ammonium est stockée dans des cuves résistantes aux produits chimiques, avec une protection contre les fuites et un contrôle de la ventilation, et son exploitation exige des équipements de protection individuelle et une formation à la manipulation des acides et des bases.
Sources
Questions et réponses
Le stripping est-il adapté à toute unité de méthanisation ?
Cette solution est particulièrement pertinente dans les cas où le digestat présente une concentration élevée en azote ammoniacal (déjections avicoles, déchets protéiques), entraînant des difficultés de valorisation de l’azote ou une inhibition ammoniacale, et lorsque de la chaleur bon marché est disponible. Pour de faibles apports en azote, l’investissement ne se justifie généralement pas.
Articles associés